

Ei! Como fornecedor no negócio de moldagem por injeção de PP, enfrentei muitos desafios. Um dos aspectos mais cruciais que podem fazer ou quebrar um produto é garantir uma espessura de parede uniforme durante o processo de moldagem por injeção de PP. Neste blog, compartilharei algumas dicas e truques que aprendi ao longo dos anos para alcançar aquela espessura de parede perfeita e consistente.
Por que a espessura uniforme da parede é importante
Primeiro, vamos falar sobre por que a espessura uniforme da parede é tão importante. Quando as paredes de uma peça moldada por injeção de PP são irregulares, isso pode causar uma série de problemas. Para começar, pode causar empenamento. Se uma área da peça for mais espessa que outra, ela esfriará em uma taxa diferente. As seções mais grossas esfriam mais lentamente e encolhem mais do que as mais finas, o que pode causar deformação da peça.
Em segundo lugar, a espessura irregular da parede pode enfraquecer a peça. As áreas mais finas podem não ser capazes de suportar a mesma quantidade de tensão que as mais espessas, tornando a peça mais propensa a quebrar ou rachar sob pressão. E do ponto de vista cosmético, paredes irregulares podem resultar num produto final menos atraente, com marcas visíveis de afundamento ou outras imperfeições superficiais.
Considerações de projeto
O primeiro passo para garantir uma espessura de parede uniforme começa na fase de projeto. Ao projetar uma peça para moldagem por injeção de PP, é importante manter as coisas o mais simples possível. Evite mudanças repentinas na espessura da parede. Se precisar passar de uma espessura para outra, faça isso gradualmente. Por exemplo, em vez de passar de uma parede de 2 mm para uma parede de 5 mm em uma única etapa, você poderia ter uma pequena rampa ou cone em uma curta distância.
Outra dica de design é usar nervuras e saliências de maneira eficaz. As nervuras podem adicionar resistência a uma peça sem aumentar significativamente a espessura geral da parede. Eles podem ser usados para reforçar áreas que precisam de suporte extra, mantendo ao mesmo tempo uma espessura de parede relativamente consistente em toda a peça. Os ressaltos, por outro lado, são úteis para criar furos ou pontos de fixação. Certifique-se de que as saliências sejam projetadas de forma que não criem grandes diferenças na espessura da parede ao seu redor.
Projeto e construção de moldes
O molde desempenha um papel importante na obtenção de uma espessura de parede uniforme. O sistema de passagem é um dos aspectos mais importantes do projeto do molde. A porta é o ponto onde o plástico PP fundido entra na cavidade do molde. Se o portão não for projetado ou localizado corretamente, poderá causar fluxo irregular do plástico, resultando em espessura irregular da parede.
Existem diferentes tipos de portões, como portões de borda, portões de pinos e portões submarinos. Cada tipo tem suas vantagens e desvantagens, e a escolha da comporta depende dos requisitos específicos da peça. Por exemplo, portas de borda são frequentemente usadas para peças grandes e planas porque proporcionam um fluxo amplo e uniforme de plástico. Os portões de pinos, por outro lado, são úteis para peças pequenas e complexas porque podem ser facilmente localizados em áreas de difícil acesso.
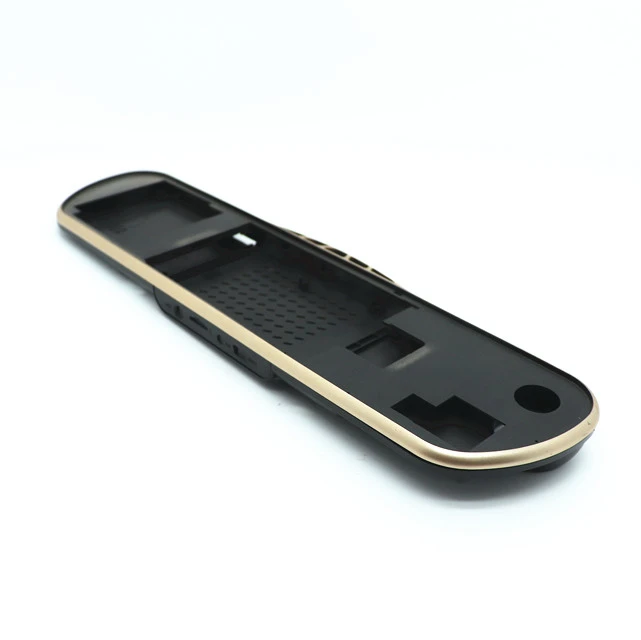

Além do sistema de passagem, os canais de resfriamento no molde também são cruciais. Os canais de resfriamento ajudam a controlar a temperatura do molde e do plástico dentro dele. Se o resfriamento não for uniforme, o plástico esfriará em taxas diferentes em diferentes partes do molde, resultando em espessuras de parede irregulares. Certifique-se de que os canais de resfriamento estejam projetados e localizados adequadamente para garantir que toda a cavidade do molde seja resfriada uniformemente.
Parâmetros de Processo
Uma vez classificados o projeto e o molde, a próxima etapa é otimizar os parâmetros do processo de moldagem por injeção. A velocidade de injeção é um fator importante. Se a velocidade de injeção for muito lenta, o plástico pode começar a esfriar antes de preencher toda a cavidade do molde, o que pode resultar em espessura irregular da parede. Por outro lado, se a velocidade de injeção for muito rápida, pode causar turbulência no fluxo plástico, causando aprisionamento de ar e outros defeitos.
A pressão de injeção também precisa ser cuidadosamente controlada. A pressão correta garante que o plástico preencha a cavidade do molde completa e uniformemente. Uma pressão muito baixa pode resultar em enchimento incompleto, enquanto uma pressão muito alta pode fazer com que o plástico transborde ou danifique o molde.
A pressão e o tempo de retenção também são críticos. Depois que o molde é preenchido, a pressão de retenção ajuda a compactar o plástico firmemente na cavidade do molde e a compensar o encolhimento. O tempo de retenção determina por quanto tempo a pressão é aplicada. Se a pressão de retenção for muito baixa ou o tempo de retenção for muito curto, a peça poderá encolher de forma irregular, resultando em espessura de parede irregular.
Controle de qualidade
Mesmo com os melhores parâmetros de projeto, molde e processo, ainda é importante ter um bom sistema de controle de qualidade em funcionamento. Inspecione regularmente as peças durante a produção para verificar se há sinais de espessura irregular da parede. Você pode usar ferramentas como paquímetros ou micrômetros para medir a espessura da parede em diferentes pontos da peça.
Se encontrar alguma peça com espessura de parede irregular, analise a causa. Pode ser devido a um problema no molde, nos parâmetros do processo ou na matéria-prima. Faça os ajustes necessários para corrigir o problema e evitar que aconteça novamente em futuras execuções de produção.
Aplicações em Diferentes Indústrias
As peças moldadas por injeção de PP são usadas em uma ampla variedade de indústrias, e a espessura uniforme da parede é importante em todas elas. Por exemplo, na indústria automotiva,Acessórios de carro de plástico PPprecisa ter espessura de parede consistente para garantir ajuste e função adequados. Paredes irregulares podem fazer com que as peças não se encaixem corretamente ou quebrem sob uso normal.
Na indústria de bicicletas,Acessórios de bicicleta de plástico PPtambém contam com espessura de parede uniforme para resistência e durabilidade. As peças das bicicletas estão frequentemente sujeitas a muito estresse e paredes irregulares podem torná-las mais propensas a quebrar.
E na indústria de motocicletas,Acessórios de motocicleta de plástico PPprecisam atender a altos padrões de qualidade e desempenho. A espessura uniforme da parede é essencial para garantir que essas peças possam suportar os rigores do uso da motocicleta.
Conclusão
Garantir uma espessura de parede uniforme na moldagem por injeção de PP é um processo de várias etapas que envolve projeto cuidadoso, construção adequada do molde, parâmetros de processo otimizados e controle de qualidade eficaz. Seguindo essas dicas e práticas recomendadas, você pode produzir peças moldadas por injeção de PP de alta qualidade que atendam aos requisitos de seus clientes.
Se você está no mercado de peças moldadas por injeção de PP ou tem alguma dúvida sobre o processo, não hesite em entrar em contato. Ficarei mais do que feliz em ajudá-lo com seu projeto e discutir como podemos trabalhar juntos para alcançar os melhores resultados.
Referências
- "Manual de moldagem por injeção" por O. Olszewski
- "Materiais Plásticos e Processamento" por James F. Carley


