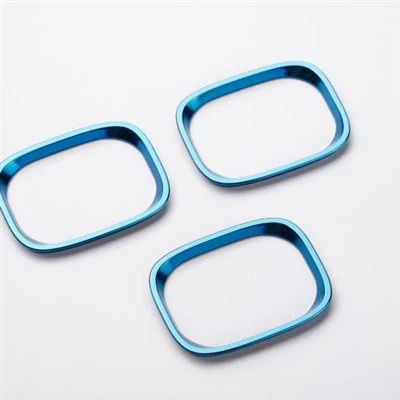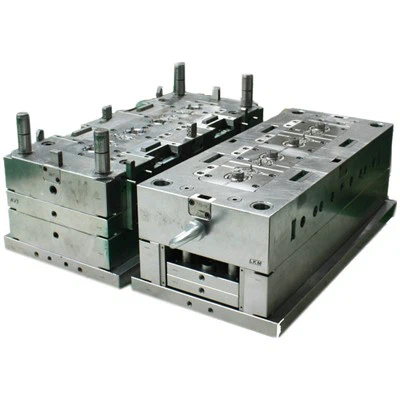


Especificação do produto
|
Material |
Liga de alumínio A356 |
|
Padrão |
De acordo com o desenho do cliente |
|
Aplicativo |
Personalização automotiva |
|
Superfície |
Explosão de areia, polimento, anodização, pintura, revestimento em pó, revestimento de borracha . |
|
Tolerância |
De acordo com o desenho do cliente . |
|
Serviço |
Fabricação de fundição personalizada |
|
Formato de desenho |
2D (PDF/AUTO CAD) 3D (IGES/Etapa) |
|
Tempo de espera |
Molde: 25-35. em massa productin: 20-30 dias . |
|
Certificação |
Iso 9001-2015, iso 14001-2015, iso 45001-2018; |
|
Inspeção de QC |
100% |
Aluminum alloy has the advantages of casting, stretching, high acid and alkali resistance, and low weight. The engine cylinder block is a core component of a vehicle, and most of its materials are aluminum alloy. How to improve the mechanical properties of the aluminum alloy cylinder block has become an urgent problem to be solved. Taking Liga de alumínio A356 como objeto de pesquisa, adicionando diferentes conteúdos e seqüências de elementos Si e Mg e conduzindo vários processos, como refinamento de grãos, destruição da estrutura de grãos e combinação de grãos de liga para o conteúdo do material de matriz, o conteúdo de Mg e o conteúdo de Si (alumínio a 356 »alumínio» no processo de materia O material da liga de alumínio A356 é 7 . 2% e o índice de conteúdo Mg é 0 . 45%, o alongamento da face final e a resistência à tração transversal estão no melhor estado. O alongamento da face final correspondente e a resistência à tração transversal são 13,6% e 9,88%, 230 MPa e 219 MPa.
Características do processo de fundição
The production method of die - cast aluminum alloy cylinders is commonly used both at home and abroad nowadays. Its unique advantages include short technological steps, which require making molds in advance. The cylinder block rough castings are quickly taken out from the poured molds, processed, and the flash or burrs are removed. After passing the inspection, they are stored in the warehouse. It has a high℃of automation, strong process stability and operability, including for complex thin - walled castings. It has high - standard casting products, high - precision dimensions, and meets the surface roughness requirements. It also occupies a small space. The disadvantages are that the price of the supporting equipment for die - casting cylinder blocks is relatively high, and the demand for small - batch production cannot be guaranteed. Most die - casting molds are metal molds, with high design and manufacturing costs and a long cycle. In order to ensure demolding and core - pulling operations, it greatly restricts the structural or shape requirements of the cylinder block during die - casting. In most cases, heat treatment cannot be used to improve or enhance the mechanical properties of die - cast aluminum alloy cylinder blocks. Generally, die - cast aluminum cylinder blocks need to increase the volume or wall thickness of the die - casting mold to meet the requirements of mechanical properties. High - speed jets are used in die - casting, which will lead to high gas content and many internal pores in the cylinder block peças fundidas devido ao arrastamento de fluxo turbulento .
Princípio do processo de fundição
O método de fundição usando moldagem por pressão envolve injeção de metais semi -sólido ou totalmente fundido na cavidade do molde de fundição . O soco para a injeção pressiona rapidamente o metal fundido para baixo, e o metal fundido é rápido {{2. o metal moldado e o metal e o solidário se acostumou em {2.}, o metal moldado e o reflexo e o solidário de {2.}} {2. {2. {2. o metal moldado e o reflexo e o solidel e o {2.}, o metal moldado e o reflexo e o solos [6] Durante a matriz - fundindo, a pressão que atua no metal fundido geralmente varia de 5 MPa a 70 MPa, e às vezes a pressão que atua no metal fundido pode ser tão alta quanto 600 MPa .} Após a cavidade do molde de moldagem, o portão linear de 0.5 - 70} m/s 0.01 - 0.03 S . Estudiosos nacionais e estrangeiros estudaram os parâmetros do processo de fundição - mostrados abaixo, Tabela 1, a fim de obter um bloco de cilindros com estrutura interna precisa e nenhum defeito externo .
1. parâmetros de temperatura
|
Nome do parâmetro |
Requisitos de controle |
Mecanismo de influência |
|
Temperatura de fusão |
Liga de alumínio: 620 - 720 grau |
Liquidez, taxa de encolhimento, carga de calor do molde |
|
Temperatura do molde |
150-300 grau |
Afetar a taxa de solidificação e a qualidade da superfície (é necessário controlador especial de temperatura do molde para controle) |
|
Temperatura do cilindro |
20 - 50 grau menor que a temperatura de fusão |
Evite o ar de inalação e rolamento |
2. parâmetros de pressão
Curva de pressão típica de fundição de dado de alta pressão (HPDC):
Estágio de injeção lenta
0.1 - 0.5 mpa
Estágio de injeção rápida
30 - 150 mpa
Estágio de reforço de pressão
10 - 20% maior que a pressão de injeção rápida
3. parâmetros de velocidade
|
Velocidade do estágio |
Rcontrole de ange |
KEYPOints |
|
Velocidade de injeção lenta |
0.1-0.5 m/s |
Impedir o arrastamento de gás fusão |
|
Velocidade de injeção rápida |
2-6 m/s |
Verifique se a cavidade do molde está completamente preenchida (o controle preciso é necessário) |
|
Aceleração do soco |
5-15 m/s² |
Influenciar o estado fluido dos metais |
4. parâmetros de tempo (elementos de controle de precisão)
Moldagem de tempo de fechamento
500 - 2000 ms,
Tempo de injeção
20 - 100 ms, # para peças de paredes finas, precisa ser <50ms
Pressão - Tempo de retenção
100 - 500 ms,
Tempo de resfriamento
Calculado como espessura da parede 1s/mm
5. parâmetros de molde
Sistema de escape
A profundidade da ranhura de escape é 0.10 - 0.15 mm (o processamento EDM é necessário) .
Sistema corredor
A velocidade do portão interno é 30 - 60 m/s (otimizada através da análise do fluxo de molde) .
Tratamento de superfície
O tratamento TD regular é necessário (a vida útil do aço do molde é aumentada por 3 - 5 vezes) .
6. Controle da janela do processo
Requisitos qualificados da janela do processo:
| Flutuação de pressão | <±2% |
| Desvio de temperatura | <±5℃ |
| Precisão de repetibilidade de velocidade | <±0.05m/s |
Perguntas frequentes
Tag: peças de motor fundido de liga de alumínio, porcelantes de peças de motor china de alumínio de alumínio, fornecedores, fornecedores, fábrica